Plannings et rotations
Rotations 2x8 / 3x8 préparées semaine par semaine ou importées depuis Excel.
Des centaines de collaborateurs, des équipes qui se relaient, des arrivées concentrées sur quelques minutes : en usine, le pointage doit être rapide, incontestable et relié aux plannings de production.
Dans l'industrie, le temps de travail est à la fois un coût majeur et une contrainte d'organisation : un poste non couvert arrête une ligne, une relève décalée crée des heures supplémentaires. Le pointage n'est donc pas qu'un sujet RH ; c'est une donnée de pilotage de la production.
Les usines marocaines, notamment dans l'automobile, le câblage, l'aéronautique ou l'agroalimentaire, fonctionnent souvent en équipes successives. Les outils pensés pour un horaire de bureau y montrent vite leurs limites.
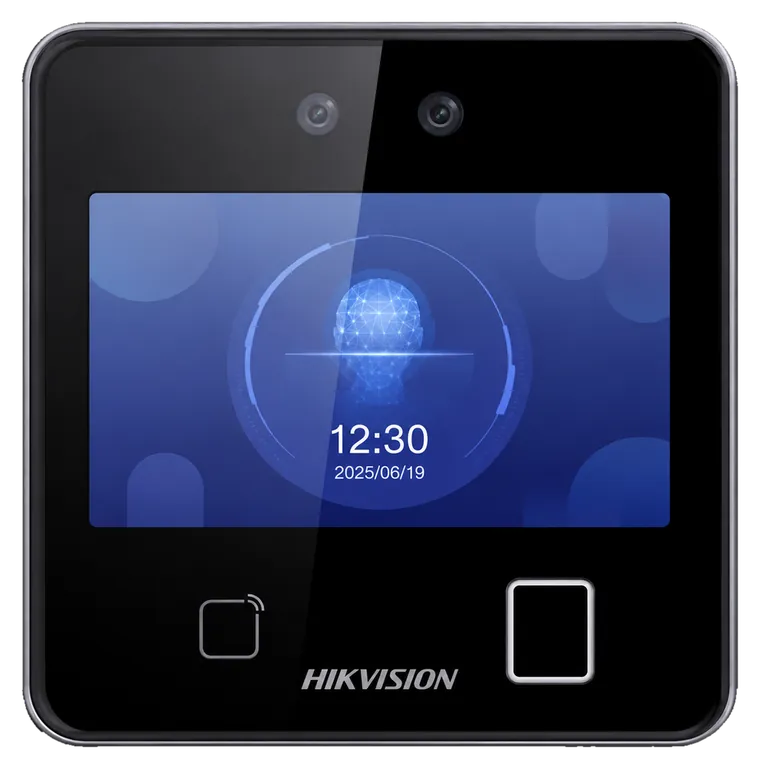
La reconnaissance faciale est souvent la meilleure option en production : elle est rapide, sans contact et insensible à l'état des mains. Pour les grands effectifs, le Hikvision DS-K1T642MFW (6 000 visages) ou l'uFace 402 conviennent. Aux accès du personnel à fort passage, un tourniquet garantit un passage par personne.
 Reconnaissance faciale
Hikvision DS-K1T642MFW
Reconnaissance faciale jusqu'à 3 m, 6 000 visages, empreinte et carte.
Voir la fiche
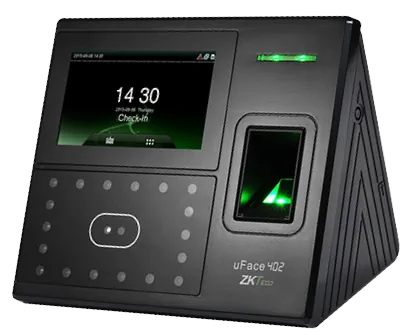 Faciale + empreinte
ZKTeco uFace 402
Écran tactile 4,3", 3 000 visages, 4 000 empreintes, 10 000 cartes.
Voir la fiche
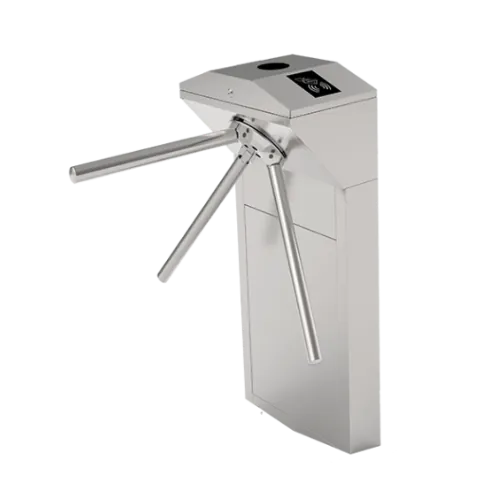 Tourniquet tripode
ZKTeco TS1000 Pro
Tourniquet tripode inox, bidirectionnel, bras tombant, lecteur RFID ou empreinte.
Voir la fiche
Rotations 2x8 / 3x8 préparées semaine par semaine ou importées depuis Excel.
Heures au-delà du poste identifiées, y compris la nuit.
États par atelier, par ligne ou par équipe.
Absences repérées dès la prise de poste manquée.
Un poste de nuit qui commence à 22 h et finit à 6 h doit être rattaché à une seule journée de travail. Le logiciel compare chaque pointage au poste planifié du collaborateur, ce qui évite les faux retards et les journées coupées en deux.
Voir la page dédiée aux équipes postées et le guide sur le travail de nuit au Maroc.
Accès, flux, environnement, populations et règles horaires.
Le matériel adapté aux contraintes du secteur, posé et raccordé.
Collaborateurs enregistrés, horaires et plannings configurés.
Prise en main par vos équipes, ajustements après les premières semaines.
Présentez-nous vos sites et vos contraintes : nous vous proposons une démonstration adaptée à votre métier.
